|
|
|
MENÜLER
|
GÜNÜMÜZDE ENDÜSTRİ OTOMASYONU
Endüstri otomasyonu;endüstride enerji ve hammadde üreten¸hammadeyi yarı mamül veya mamül hale getiren ve işleyen cihazlar ile bunlarla ilgilielekt ronik sistemler ve yazılım mühendisliğini kapsayan oldukça geniş ve karmaşık bir yapıya sahip mühendislik alanıdır Kompleks teknoloji ile üretim yapan sanayisi gelişmiş tüm ülkelerde, endüstri üretimhızı ve otomasyonu büyük bir ölçüde üretime katkıda bulunmaktadır. Tesislerin emniyeti, otomasyonu sayesinde sağlanmaktadır. Bu nedenle, ekonomimize büyük kazanç-lar sağlar proses sistemleri olmaksızın üretim yapabilmeleri, günümüzde kompleks tekno-loji altında nerede ise imkansız hale gelmiştir.
Endüstride, bir ürünün imal edilmesi için bir çok karmaşık işlem yapılmaktadır.Başarıya ulaşmak için, işlemlerin belirli bir sıraya göre, uygun zamanda yapılması sağlanılmalıdır. Bunun için, sistemdeki değişikler , hangi işlemin yapılacağının belirlenmesi amacıyla sürekli gözlenmelidir. Daha sonra da belli araçlar yardımıyla sisteme müdahale edilir. Tüm bu yapılanlara “süreç denetimi “ denir. Süreç denetimi insanlar tarafından yada otomatik olarak göre çeşitli mantıksal değerlendirilmenin yapılması ve çeşitli aletlerin açılıp kapatılmasıdır
PLC NİN TARİHİ Endüstriyel tesislerde kontrol sistemlerinin ilk kullanılışı 19 . yüz yıl sonlarına doğruolmuştur. Bu yıllarda montaj hatlarının çeşitli kısımlarının otomasyonu için, özel olaraktasarlanmış mekanik düzenler kullanılmıştır1920 li yıllardan itibaren is roleler ve kontaktörler kullanılmaya başlanmış ve böylece kontrol sistemlerinde şüphesiz daha ileri bir düzeye ulaşmıştır. Rölelerin ömürlerinin uzun olmaması ve çalışma frekanslarının sınırlı olması gibi edenler anahtarlama elemanı olarak kullanılabilecek yeni elemanlar arayışını doğurmuş ve 1950 ‘ li yıllarda germanyum transistörler uygulamalara girmiştir. Daha sonraki aşama, 1970’ li yıllarda, ayrık elemanların yerini entegre devrelerin alması ile gerçekleşmiş ve böylece çok aha kompleks kontrol sistemlerinin tasarlanması mümkün olmuştur.PLC’ lerin tarihçesi ise1968 yılına, General Motors firmasının hydramatiç bölümündeki esnek olmayan ve maliyeti yüksek roleli sistem yerine kullanılabilecek bilgisayar temelli, esnek v e endüstrinin mühendisleri tarafından kolayca programlanabilecek ve bakım yapılabilecek bir kontrol sisteminin tasarım kriterlerinin belirlenmesine kadar geri gider. Sonuç olarak ortaya çıkan cihazlar , sadece rolelerin yerini almaktan çok öteye gidebilmelerine rağmen uygulama alanları, tekrarlı işlemler yapan makine ve süreçlerle sınırlı kaldı. Çünkü bunlar sadece on-off kontrol yapabilecek yetenekte idiler . 1970-1974 yılları arasında microprocessor (mikro işlemci) teknolojisindeki ilk gelişmelerle birlikte programlanabilir kontrollerin esnekliği ve akıllılığı daha da arttı. Operatörle etkileşim, aritmetik işlem, veri üzerinde işlem ve bilgisayarlar iletişim gibi yetenekler PLC lerin uygulama alanlarında yeni ufuklar açtı. Cihazların bir display (ekran) aracılığı ile alışıla gelmiş role sembolleri kullanarak kolaylıkla programlana bilmeleri mümkün oldu. Aritmetik işlem yeteneği ve daha gelişmiş komut setleri PLC lerin , mümerik data veren sensörlerle (algılayıcı) doğrudan kullanılabilmelerini ve bunlardan gelen verilere dayalı mantık ve sıralama işlemlerinin yapılabilmesini sağladı.
1975-1979 yılları arasında ise gerek donanım gerekse yazılım açısından yeni ilerlemeler kaydedildi. Bunlar arasında daha yüksek memory kapasitesi, analog ve konumlandırma kontrolü gibi yetenekler sayılabilir. Daha yüksek memory daha yüksek ve karmaşık uygulama programlarının, değişen koşullar altında değişik reçetelerin kullanılabilmesine olanak sağladı. Analog kontrol kolaylığı ise on-off kontrolünün büyük bir eksikliğini ortadan kaldırdı ve analog verilerin doğrudan PLC ye verilmesi ile analog kontrolün PLC içerisinde on-off kontrolle etkileşimli bir şekilde yapılabilmesini sağladı.
Donanımda kaydedilen bu gelişmelere paralel olarak analog ve konumlandırma kontrolü gibi yeteneklerin kolaylıkla kullanılabilmesini sağlayacak programlama dillerinde büyük bir hızla ilerlemeler kaydedildi. 1980 li yıllarla birlikte “Bit-silice” teknolojisi ile daha hızlı scan (tarama) yapılabilmesi ,çok az sayıda role kullanılan sistemlerin yerlerini alabilecek düşük fiyatlı PLC lerin (compact PLC ) üretilmesi, PID ve ASCII iletişim ara birim elemanlarının piyasaya sürülmesi, ısı ve basınç sensörlerinin direkt PLC ye bağlanabilmeleri ve çeşitli kontrollerin ortak bir data bus (veri yolu ) ile birbirine bağlanabilmeleri gibi bir çok gelişme gerçekleştirildi.
PLC NEDİR
Genel olarak PLC, hafızasındaki (kullanıcı tarafından yazılan) programın akışı içinde, girişleri (kontrol edilen sistemden gelen sinyaller veya geri besleme işaretleri) okuyup programda istenilen kontrol işaretlerini çıkışa (kontrol edilen sisteme) ileten ve çıkışlara yazan özel amaçlı bir mikrobilgisayardır . Amerikanın National elctrical Manufactures Assocation (NEMA) kuruluşu PLC yi şöyle tanımlar: Makine ve süreçlerin kontrol etmek için mantık (logic) , sıralama (sequencing), zamanlama (timing), sayma (counting) ve aritmetik gibi bazı belirli işlemleri gerçekleştirmeyi sağlayacak komutların depolandığı programlanabilir bir hafızası olan sayısal elektronik araçlardır PLC’ NİN RÖLELİ SİSTEMLERE GÖRE ÜSTÜNLÜKLERİ
GİRİŞ BİRİMİ Kontrol edilen sisteme ait basınç,seviye, sıcaklık, sensörleri butonlar ve sınır anahtarları gibi iki değerli sinyaller (var-yok , 0-1 ) giriş birimi üzerinden alınır. Genellikle giriş gerilim seviyesi biçimindedir. Gerilim seviyesi değerleri 24v,48v,100v,120v,200v,240v doğru veya alternatif akım olabilir. PLC giriş devresine gelen bir sinyalin lojik –1 kabul edildiği bir alt sınır
Donanımda kaydedilen bu gelişmelere paralel olarak analog ve konumlandırma kontrolü gibi yeteneklerin kolaylıkla kullanılabilmesini sağlayacak programlama dillerinde büyük bir hızla ilerlemeler kaydedildi. 1980 li yıllarla birlikte “Bit-silice” teknolojisi ile daha hızlı scan (tarama) yapılabilmesi ,çok az sayıda role kullanılan sistemlerin yerlerini alabilecek düşük fiyatlı PLC lerin (compact PLC ) üretilmesi, PID ve ASCII iletişim ara birim elemanlarının piyasaya sürülmesi, ısı ve basınç sensörlerinin direkt PLC ye bağlanabilmeleri ve çeşitli kontrollerin ortak bir data bus (veri yolu ) ile birbirine bağlanabilmeleri gibi bir çok gelişme gerçekleştirildi.
PLC NEDİR
Genel olarak PLC, hafızasındaki (kullanıcı tarafından yazılan) programın akışı içinde, girişleri (kontrol edilen sistemden gelen sinyaller veya geri besleme işaretleri) okuyup programda istenilen kontrol işaretlerini çıkışa (kontrol edilen sisteme) ileten ve çıkışlara yazan özel amaçlı bir mikrobilgisayardır . Amerikanın National elctrical Manufactures Assocation (NEMA) kuruluşu PLC yi şöyle tanımlar: Makine ve süreçlerin kontrol etmek için mantık (logic) , sıralama (sequencing), zamanlama (timing), sayma (counting) ve aritmetik gibi bazı belirli işlemleri gerçekleştirmeyi sağlayacak komutların depolandığı programlanabilir bir hafızası olan sayısal elektronik araçlardır
Kapasitelerine göre PLC lerin mini tiplerden yüksek seviye cihazlara kadar çeşitli modellere sahip olmakla beraber, hepside aşağıdaki temel birimlerden oluşur.
GİRİŞ BİRİMİ Kontrol edilen sisteme ait basınç,seviye,sıcaklık sensörleri butonlar ve sınır anahtarları gibi iki değerli sinyaller (var-yok,0-1) giriş birimi üzerinden alınır. Genellikle giriş gerilim seviyesi biçimindedir. Gerilim seviyesi değerleri 24V, 48V, 100V, 120V, 200V-240V dogru veya alternatif akım olabilir. PLC giriş devresine gelen bir sinyalin lojik –1 kabul edildiği bir alt sınır (ONVOLTAGE) ve lojik-0 kabul edildiği bir üst sınır (OFF VOLTAĞE) vardır. Giriş bilgisinin doğru olarak alınabilmesi için sinyal gerilim seviyesinin bu değerleri sağlaması gerekir.Bunun dışında sinyalin algılanması için geçen gecikme zamanın da (ON DELAY-OFF DELAY) dikkat etmek gerekir.PLC üreticileri bu tür bilgileri kataloglarında belirtirler.
ÇIKIŞ BİRİMİ
Kontrol edilen sistemdeki , kontaktör, role, selonoit gibi kumanda elemanlarının sürmeye uygun donanımda olan birimdir. Bunlar role çıkışlı, triyaklı yada tranzistörlü olabilir.Özellikle çalışma sırasında çok sayıda yüksek hızlı açma-kapama gerektiren durumlarda, doğru akımda tranzistörlü, alternatif akımda triyaklı olan çıkışlar tercih edilir. PLC üzerindeki çıkışlardan büyük akımlar çekilemez. Mesela kontak çıkışlı devreler 6 A mertebesinde, triyak ve tranzistörlü devreler 1A yada 2A mertebesinde yüklenebilir. Çıkışa ilişkin akım kapasiteleri PLC lere ait kataloglarda verilir. Çıkış birimi için kontak çıkışlı (rö leli ) ve tranzistör çıkışlı devre şekilleri aşağıdaki gibidir. Rölenin 10 x6 10x7 adet kontaklarının açılıp kapanması mümkündür. AC ile çalışan rölelerde 20 msn , DC ile çalışan rölelerde 5-10 m sn gecikme olabilir. IQ hattı elektrik i olarak CPU ya bağlanır. Bazı durumlarda sahadan gelecek sinyallerin işlemciye ulaşması istenmez. Bu gibi durumlarda IQ terimlerinde elektrik i izolasyon (örneğin optocuplar kullanılarak) sağlanılabilir . Bunu gerçekleştire bilen birimlere izolasyonlu , diğerlerine izolasyonsuz birimler denir.
Bazı PLC lerde geri beslemeli kontrol uygulamaları için gerekli olan olan anoloğ-diğital (ADC) ve digital- analoğ dönüştürücü (DAC) gibi giriş- çıkış birimleri de bulunur. Ayrıca bazı uygulamalar için gerekli hızlı sayıcı girişi ve kesme (interrupt) girişleri bulunan PLC modelleri de vardır. Küçük boyutlu işler için kullanılan PLC lerde giriş ve çıkış birimi, merkezi işlem birimi, yüksek hızlı sayıcı v.s tek modül içindedir. Tüm birimleri bir fiziksel yapı içimde bulunduranlara Kompakt, diğerlerine modüler PLC ler denir.
PROGRAMLAYICI BİRİMİ
Yazılan devrenin PLC ye aktarılmasını ve istenirse çalışma sırasında giriş çıkış durumlarının gözlenmesini sağlar. Ayrıca giriş çıkışlara istenilen durumlar verilerek programın çalışması izlenebilir. PLC leri programlamak için kişisel bilgisayarlar da kullanılabilir. Bu amaçla bilgi sayara yüklenilen bir derleyici (compiler) programdan yararlanılır.Yukarıda kısaca değinilen PLC lere ait birimlerden başka programı yedeklemek ve başka bir PLC ye aktarmak amacı ile EPROM modülü giriş - çıkış sayısını arttırmak için genişleme birimi, besleme ünitesi enerji kesilmeleri durumunda PLC yi besleyen yedek güc kaynağı gibi elemanlarda bulunur.
Değerli ziyaretcilerimiz sayfanın bu bölümünde size SIEMENS S5 modeli bir PLC nin programlanmasını ve komutlarını kısaca anlatmaya çalışacağız. S modeli 6 giriş ve çıkışlı bir PLC dir. 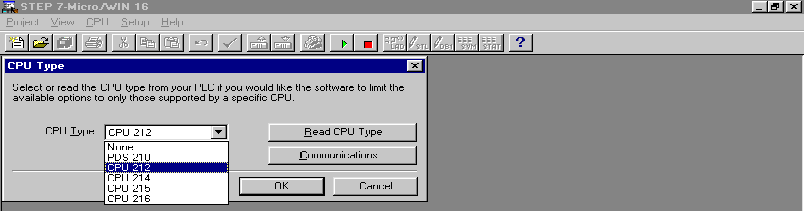 CPU SEÇİMİ Ekrana (nev) menüsüne basıldığında (CPU Teype) menüsü gelecektir. Buradan kullandığımız PLC nin CPU modelleri ekrana gelecektir, .Sizin PLC nizin modeline uygun CPU yu seçerek (OK) okey butonuna tıklayınız. (ŞEKİL 1) 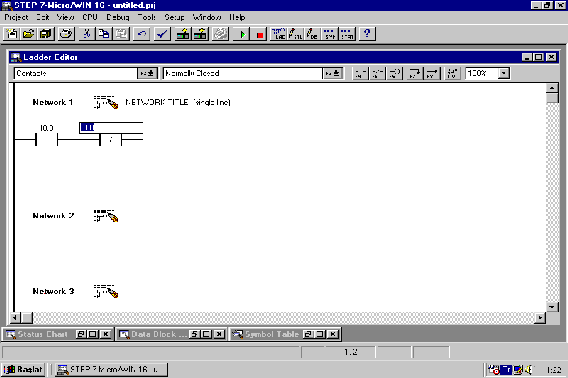 NORMALDE AÇIK KONTAK KONULMASI Normalde kapalı kontak konulacak yere fare yardımı ile hareketlenen kutu getirilir. Klâvyeden F4 tuşuna basılarak veya ekranının sağ üst köşesindeki normalde açık kontak sembolüne tıklanarak normalde açık kontak yerleştirilir.ENTER tuşuna basılır ekranda kontak üzerinde mavi renkli olarak gözüken kontak numarası istenir. Bu kısıma (I0,0) (I0,1)dan başlayan kontak numarası verilir ENTER tuşuna basıldığında kontak yerleştirme işlemi tamamlanmıştır.(ŞEKİL 2)  NORMALDE KAPALI KONTAK KONULMASI Normalde açık kontak konulacak yere fare yardımı ile hareketlenen kutu getirilir. Klâvyeden F5 tuşuna basılarak veya ekranının sağ üst köşesindeki normalde açık kontak sembolüne tıklanarak normalde açık kontak yerleştirilir. ENTER tuşuna basılır ekranda kontak üzerinde mavi renkli olarak gözüken kontak numarası istenir. Bu kısıma (I0,0) dan başlayan kontak numarası verilir ENTER tuşuna basıldığında kontak yerleştirme işlemi tamamlanmıştır. (ŞEKİL 3) 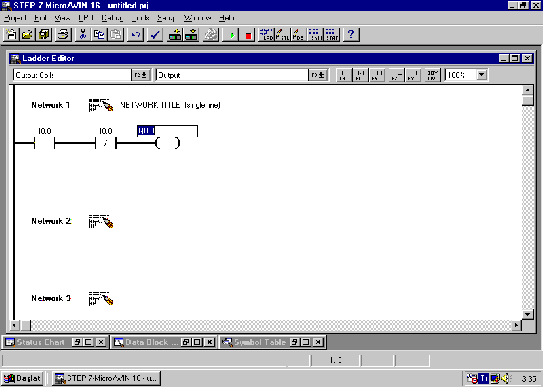 OUT (ÇIKIŞ KONULMASI) Çıkış yani kontaktör konulabilmesi için . elemanın konulacağı yere fare ile tıklanarak F6 tuşuna basılır veya ekranın sağındaki OUT sembolüne tıklanır. ENTER tuşuna basıldığında ise çıkışın adresi mavi renkle sorulacaktır. Buraya (Q0.1)(Q0.2) diye devam eden çıkış adresleri sıra ile yazılacaktır .ENTER tuşuna basıldığında Çıkış oluşturulmuş olur. (ŞEKİL 6) 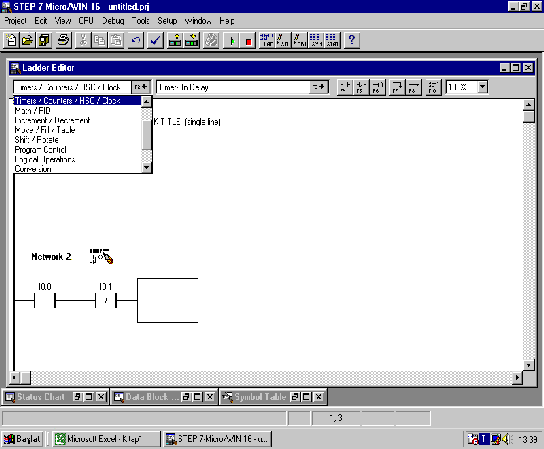 TİMER (ZAMANLAYICI KOYMA) Zamanlayıcı konulması istenilen yere gelindiğinde F3 tuşuna basılarak ekrana gelen çek meniden (Timer-On Delay) seçilir(ŞEKİL4) 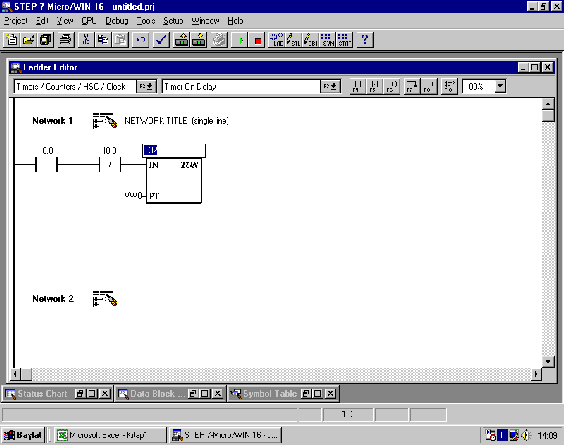 TİMER (ZAMANLAYICI KOYMA) Şekildeki TİMMER rolesi oluştuğunda mavi renkle adres istenecektir SIEMENS S5 modelinde 32 den 63 e kadar 31 adet role bulunmaktadır. Bunlardan sıra ile giriş yapılabilmektedir. PT ENTER tuşuna basıldığında Zaman rolesinin zamanı istenir. Buraya ms Çinsinden zaman girilir. Yalnız dikkat edilmesi gereken bir nokta vardır. Timerlerin çarpan değerleri vardır. Bunlar (ŞEKİL 5) TİMER 32 X 1 TİMER 33-36 X 10 TİMER 37-63 X 100 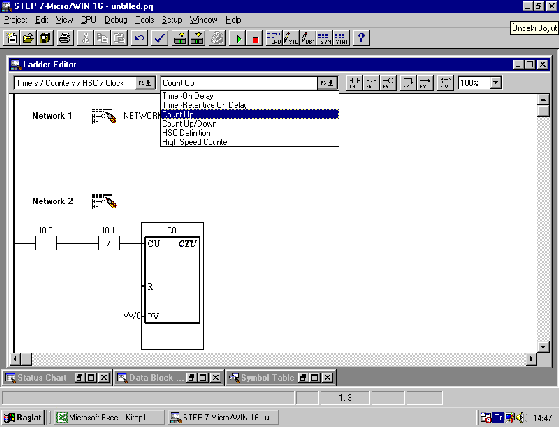 DİKEY VE YATAY EK YAPMA Sayfada satıra ek yapmada F8 kolon oluşturmada ise F7 Tuşu veya ekranın sağındaki ekleme sembolleri kullanılarak yapılır. (ŞEKİL 7) COUNTERS (SAYICI ) EKLEME PLC ye sayıcı ekleyebilmek için ekrandaki F2 menüsünden Timer/Counters/HSC/Clock F3 menüsündende Count Up seçilir ve sayıcı yerleştirilmiş olur enter tuşuna basıldığında sayıcının adresi istenecektir. SIEMENS S5 de 256 adet sayıcı bulunmaktadır bunlardan birisi girilir ve ENTER tuşuna basılır. PV girişinden sayılacak değerin girilmesi istenir buraya sayıcının kaça kadar sayması isteniyorsa yazılır. Sayıcının sayıcı CU girişinden aldığı her sinyal için sayma yapar. Sayma değerine gelindiğinde kapalı kontağını açar açık olanı kapatır. Sayıcının R girişine sinyal verildiğinde ise resetlenmiş olur. (ŞEKİL 8) 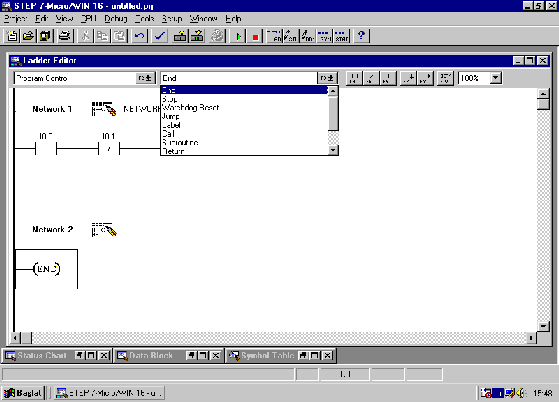 END (PROĞRAM BİTİRME KOMUTU) END program bitirme komutudur programlama bittiğinde F2 Mönüsünden Program Control F3 menüsünden END komutu seçilerek programlama tamamlanmış olur.(ŞEKİL 9) Yapılan bu program SAVE edilerek saklanmalıdır. Uygulamada PLC içerisindeki Program geri çağırılarak PLC boşaltılır ve yeni program PLC ye gönderilir. Program gönderme sırasında PLC stop modunda olmasına dikkat edilmelidir. START komutu ile program çalıştırılabilir Zaman bulduğumuz sürece Program yapımı ve PLC nin bağlantısı gibi alanlarda notlarımızı genişletmeye devam edecegiz. umarım yararlı olacaktır.  |